
189-2923-7076
189-2923-7076
企业背景与废气特性该厂原有简易活性炭吸附装置,因产能扩大、环保标准提升,出现吸附饱和快、更换频繁、去除效率不足等问题。废气主要成分为乙酸乙酯、丙酮,浓度1000-2000mg/m³,风量15000m³/h。
处理工艺与设备配置项目采用**“活性炭吸附浓缩+催化燃烧(CO)”**一体化工艺:
双塔活性炭吸附:设置吸附塔与脱附塔交替运行,吸附塔饱和后切换至脱附塔,用热空气(120℃)脱附再生,延长活性炭使用寿命。
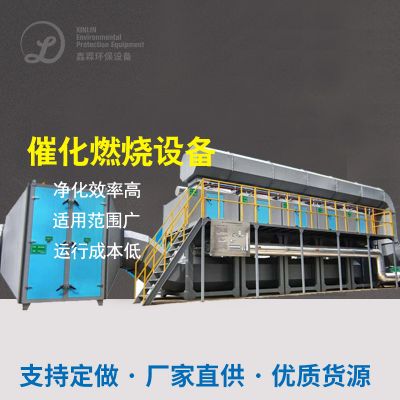
催化燃烧装置:脱附后高浓度废气(约8000mg/m³)进入CO装置,在250-380℃下氧化分解,去除效率达98%。
设备优势与处理效果
双塔切回规划实现了不间断工作,不需要停用换掉灵活性酶类炭包,年降低人工成本灵活性酶类炭包人工成本约10万元; CO配置开机运行的温度低,能源消耗仅为RTO的1/2,年节约资源水电费约20万是; 进口商VOCs氧浓度相对稳定在25mg/m³,拥有当地的“格外尾气排放标准限制值”规定。企业效益改造后,企业VOCs去除率从70%提升至98%,年减少排放约80吨;设备自动化程度提升,人工维护成本降低50%。同时,车间空气质量改善,员工投诉率下降80%,生产效率提升10%。
上一主题: 塑胶厂再生废气处理案例
 扫一扫添加微信