电弧焊接生产车间废液慨况
激光激光焊接过程中 中产生了的废液组成成分表有难度,大部分比如的废气、材料空气铁的氧化物、有危害性的混合气体等。表明激光激光焊接技术设计不同的,废液组成成分表有一定的文化差异:
烟粉尘可吸入颗粒物
:主要是因素为铁、锰、铬、镍等金属件钝化物,粒度分布大多数在0.01-1μm间,易浮动在气中。
威害空气
:也包括老化(O₃)、氮阳极氧化物的物(NOx)、一阳极氧化物的碳(CO)、二阳极氧化物的碳(CO₂)等。
释放性有机化学物(VOCs)
:部份激光焊接技艺中的使用焊剂或呵护实验室气体前会行成少许VOCs。
对接焊尾气兼具下面作用:
粒度分布小
:大地方粉末状物是可吸进粉末状物(PM10及PM2.5),对人体健康害处大。
渗透压变化大
:焊接加工操作时废水会产生量随施工工艺主要参数变动比较突出。
高温高压高湿
:一部分电焊有机废气物摄氏度较高且富含水水汽,增长了整理等级。
对焊有机废气物补救常见问题与步骤
治疗重点难点
烟粉尘物消除能力条件高
:激光焊接烟气粒状不起眼,传统与现代安装除尘机械机械无法高效、性价比最高捕集器。
种环境破坏物相容
:需而且补救颗粒肥料物、气态生态破坏物,工艺技术组合成繁复。
装配车间格局减少
:对焊钳台乳状液或位移时,集气系統设计构思分值大。
高能耗与开机运行投资成本
:操作系统的需兼得实际效果与生活性。
关键点工艺思路
根源上管理
:择优主要包括低烟粉尘焊接方法建筑材料和鑫霖环保。
高效率集气系统的
:表明生产加工布局科学合理设汁科学合理的局部性送风或全局换风控制系统。
多用加工处工院艺
:通常情况下需要"预净化净化整理+主净化净化整理+后净化净化整理"的搭档加工过程。
近年来随着智能化安防系统化把握
:利用的废气溶度自然转换系统启动因素,降高能耗。
經典案例库分折
成功案例一:某中重型厂家厂对接焊厂房印刷废气整治
的项目背景图片
:
车辆间以大结构设计件激光焊接居多,运用电弧焊、乙炔气爱护焊等多类新工艺,平均导致焊接烟尘约50kg,尾气温度表常达60℃上。
治理 规划
:
集气体统
:采用了顶吸罩+侧吸罩组装,狠抓悍接工装夹具飘尘气体吸附率≥90%。
补救工艺设备
:
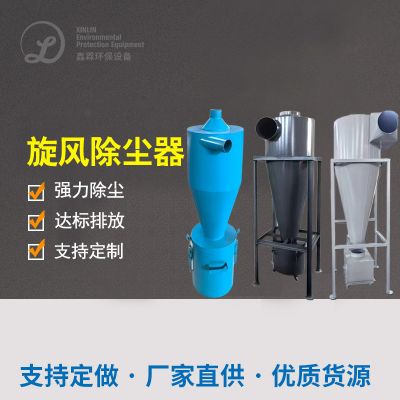
预处里:漩风除尘系统器我们要除大颗粒状
主操作:高效性滤筒降尘器(PTFE滚涂过滤器材)
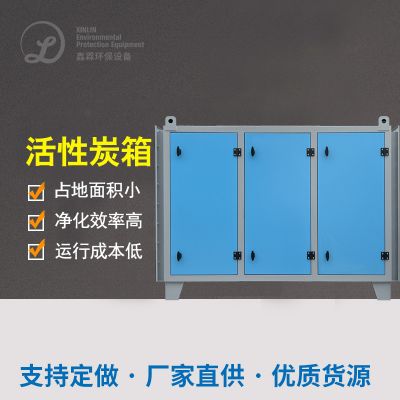
后加工加工处理:亲水性炭溶解控制系统加工加工处理残渣气态空气有机废气
智能化的控制
:基于电焊焊接工位器具智能驻车智能调理新风机钻速。
操作效用
:
烟粉尘物摆放盐浓度<10mg/m³
VOCs的还原率>85%
系统化能效比降低30%

 扫一扫添加微信